






关键词:五轴镜像铣 | 拓璞数控 | 航空航天薄壁加工 | 超声测厚闭环 | 在机建模 | 工业母机图形工作站
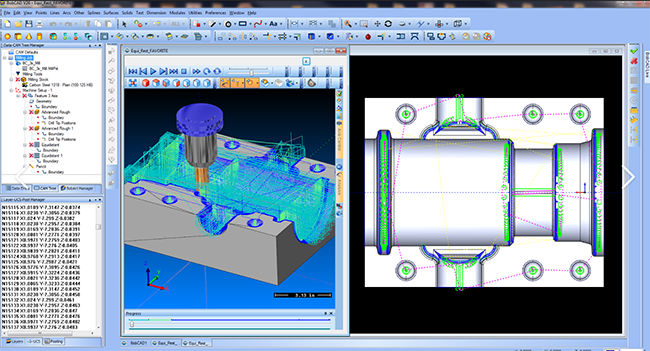
一、从实验室到国之重器:拓璞数控的技术突围
2007年,上海交大机械与动力工程学院王宇晗教授带领团队向五轴数控机床这颗"工业明珠"发起冲击。18年后,拓璞数控不仅拿下中国航空航天五轴机床市场第一(市场份额11.6%),更以卧式/立式双五轴镜像铣装备、超声动态稳定测厚闭环控制技术、柔性曲面轮廓精密加工技术三大核心突破,解决了国产大飞机超大超薄蒙皮、长征火箭整体箱底等"卡脖子"工艺难题。
当一台镜像铣装备将飞机蒙皮加工到"身份证厚度"级别,当五轴车铣复合中心以进口设备一半的价格实现同等精度,支撑这些"国之重器"的不仅是机械结构,更是藏在机床背后的海量几何计算、实时控制算法与多物理场仿真。本文将拆解这一领域的主要计算瓶颈,并给出面向科研与工程落地的图形工作站配置方案。
二、四大核心技术环节与计算瓶颈深度拆解
1. 双五轴镜像铣:运动学建模与双通道同步仿真的算力黑洞
拓璞全球首创立式双五轴镜像铣装备,加工角度范围较国际水平提高70%,可满足火箭整体箱底大弯曲角度加工需求。其技术核心在于双通道五轴联动同步控制——两台五轴机床镜像对称加工同一薄壁件,要求两侧刀具轨迹在时空上完全同步,误差需控制在微米级。
计算瓶颈:
-
双五轴RTCP(旋转刀具中心点)插补运算:每轴的旋转运动与直线运动需实时解耦,插补周期通常在0.1ms-1ms级别,涉及大量矩阵变换与逆运动学求解。
-
双通道碰撞检测与可达性分析:镜像铣两侧刀具、夹具、工件的空间关系极其复杂,离线编程阶段需进行数百万次干涉检查,任何遗漏都可能导致价值数百万的工件报废。
-
奇异点规避算法:五轴加工中刀具接近奇异位形时,需实时计算替代路径,涉及复杂的几何优化与运动学约束求解。
量化规模:一个典型火箭箱底镜像铣加工程序,刀位点(CL Data)数量可达千万级,碰撞检测需遍历数十万个体素单元,单次完整仿真计算量在百核小时级别。
2. 超声动态稳定测厚与闭环控制:从信号到几何的实时闭环
拓璞发明的实时跟踪工件法向的超声测厚技术,将壁厚加工精度提高5倍。该技术要求超声探头在加工过程中实时跟踪曲面法向,并将测厚数据反馈至数控系统,动态调整刀具路径。
计算瓶颈:
-
曲面法向实时计算:工件曲面为复杂NURBS/自由曲面,需在毫秒级时间内完成探头接触点处的法向矢量计算与探头姿态规划。
-
测厚信号处理与滤波:超声回波信号包含噪声与多径干扰,需实时进行数字滤波、峰值检测与厚度反演,涉及FFT、小波变换等信号处理算法。
-
闭环补偿路径重规划:根据实测壁厚偏差,需在加工节拍内(通常<100ms)完成局部刀路修正与插补点重新生成。
量化规模:对于一张3m×10m的飞机蒙皮,扫描测点可达百万级,点云到曲面法向的映射计算量呈指数级增长。
3. 柔性装卡-在机建模-加工规划:逆向工程与智能工艺的全链路计算
拓璞开发的成套工艺系统与软件,实现了"任意形状蒙皮的快速装卡与自动化生产"。其流程为:三维扫描→点云配准→曲面重建→加工余量分析→刀路规划→碰撞仿真。
计算瓶颈:
-
海量点云处理:在机激光/接触式扫描获取的蒙皮点云数据,单张零件可达数GB(千万至亿级点),点云去噪、降采样、配准(ICP算法)对内存与CPU要求极高。
-
曲面重建与光顺性优化:将离散点云重构为G1/G2连续的NURBS曲面,涉及大规模最小二乘拟合与能量优化,计算复杂度O(n³)。
-
加工余量分析与刀路规划:根据曲面重建结果与理论CAD模型比对,生成余量分布图,并据此规划五轴粗精加工刀路。大型航空航天零件的刀路规划时间可达数小时至数十小时。
4. 薄壁件切削变形预测:多物理场耦合仿真的内存怪兽
飞机蒙皮、火箭箱底等零件壁厚极薄(可达0.3mm-1mm),切削过程中在切削力作用下产生弹性变形,导致"过切"或"让刀"。拓璞的技术路线中,需通过切削力-工件变形-误差补偿的迭代计算来保证精度。
计算瓶颈:
-
切削力模型与FEA耦合:需将切削力(经验模型或分子动力学模拟结果)作为边界条件输入有限元分析,计算工件变形,再反推刀具补偿量。单次迭代即是一次非线性有限元求解。
-
时变边界条件处理:随着刀具移动,边界条件实时变化,需进行瞬态动力学分析或准静态增量分析,网格规模通常在百万至千万级。
-
多尺度计算:切削区局部网格需细化至微米级以捕捉剪切变形,而整体工件尺寸达数米,多尺度网格划分对前处理软件与硬件内存提出极端要求。
量化规模:一个典型火箭箱底整体加工仿真,网格节点数500万-2000万,自由度3000万+,单次非线性求解需256GB-512GB内存,求解时间24-72小时。
三、五轴精密加工全链路软件工具矩阵
| 技术环节 | 核心软件工具 | 功能定位 |
|---|---|---|
| CAD/几何建模 | Siemens NX, CATIA, Creo | 航空航天复杂曲面设计,NURBS建模 |
| CAM/五轴刀路规划 | Siemens NX CAM, HyperMILL, Mastercam, WorkNC | 五轴联动编程,RTCP支持,碰撞检查 |
| 加工仿真验证 | Vericut, NCSimul, Siemens NX CAM Simulation | 五轴机床运动仿真,G代码验证,碰撞/过切检测 |
| 点云处理/逆向工程 | Geomagic Design X, PolyWorks, Rapidform | 在机扫描点云处理,曲面重建,CAD比对 |
| 有限元分析 | ANSYS Mechanical, Abaqus, Simcenter 3D | 薄壁件切削变形,模态分析,热力耦合 |
| 多体动力学 | ADAMS, Simpack, RecurDyn | 整机动力学,伺服系统响应,镜像铣同步分析 |
| 控制算法开发 | MATLAB/Simulink, dSPACE | 插补算法、伺服控制、超声闭环算法开发验证 |
| 数控系统 | 拓璞自研数控系统 / LinuxCNC / 西门子SINUMERIK | 实时插补、多通道同步、工艺数据库 |
四、UltraLAB航空航天精密加工图形工作站配置推荐
针对拓璞数控技术路线涉及的四大计算场景,按算力需求分级推荐:
方案A:五轴CAM编程与刀路规划工作站(工艺工程师桌面级)
定位:五轴刀路编程、碰撞检测初筛、中小型零件仿真
| 组件 | 配置规格 | 选型逻辑 |
|---|---|---|
| CPU | Intel Xeon W7-3465X (28C/56T, 2.5-4.8GHz) | CAM软件(NX CAM/HyperMILL)对单核主频敏感,28核支撑后台刀路计算 |
| 内存 | 128GB DDR5-4800 ECC (8×16GB) | 大型航空航天零件NURBS模型+千万级刀位点缓存 |
| 系统盘 | 2TB NVMe SSD (PCIe 4.0, 7000MB/s+) | CAM软件与大型装配体快速加载 |
| 数据盘 | 4TB NVMe SSD | 项目版本管理与刀路文件存储 |
| GPU | NVIDIA RTX Pro 5000 48GB | 32GB显存支撑复杂五轴刀路实时3D渲染与碰撞可视化 |
| 显示器 | 27" 4K IPS ×2 | 刀路参数窗口与三维仿真视图并行 |
预估性能:千万级刀位点五轴程序加载<20秒;Vericut完整碰撞检测仿真效率提升40%。
相关机型 UltraLAB AX430
方案B:在机测量与逆向工程工作站(数字化工艺部门级)
定位:海量点云处理、曲面重建、在机建模、余量分析
| 组件 | 配置规格 | 选型逻辑 |
|---|---|---|
| CPU | AMD Threadripper PRO 7995WX (96C/192T, 2.5-5.1GHz) | 96核暴力并行处理亿级点云ICP配准与NURBS拟合 |
| 内存 | 512GB DDR5-4800 ECC (8×64GB) | 数GB级点云数据驻留内存,避免磁盘交换 |
| 系统盘 | 4TB NVMe SSD (PCIe 5.0) | 操作系统+Geomagic/PolyWorks+NX全套 |
| 数据盘 | 8TB NVMe SSD ×2 | 在机扫描原始数据与逆向工程结果高速读写 |
| GPU | NVIDIA RTX Pro 6000 96GB | 96GB显存支撑亿级点云实时渲染与曲面重建可视化 |
| 采集接口 | 10GbE光纤 + USB3.2 Gen2×2 | 连接三维扫描仪与在机测量系统 |
预估性能:亿级点云去噪+配准时间从小时级压缩至分钟级;NURBS曲面重建支持G2连续光顺优化。
相关机型 UltraLAB AE450 或GR450P
方案C:薄壁件切削变形与多物理场仿真工作站(科研级/企业研发中心)
定位:切削力-变形耦合FEA、镜像铣整机动力学、数字孪生
| 组件 | 配置规格 | 选型逻辑 |
|---|---|---|
| CPU | 2× Intel Xeon Platinum 8592+ (64C/128T ×2, 2.0-3.9GHz) | 双路128核,ANSYS/Abaqus大规模并行求解,内存带宽翻倍 |
| 内存 | 1TB DDR5-4800 ECC (16×64GB) | 千万级网格非线性瞬态分析标配 |
| 系统盘 | 4TB NVMe SSD (PCIe 5.0) | 操作系统+仿真软件套件 |
| 数据盘 | 7.68TB NVMe SSD ×4 (RAID5) + 16TB HDD阵列 | FEA结果文件(单工况可达百GB级)安全存储 |
| GPU | NVIDIA RTX Pro 6000 96GB | 十亿级网格结果后处理(等值面、切削变形云图) |
| 网络 | 双25GbE光纤 | 连接企业PLM/Teamcenter与高性能计算集群 |
预估性能:Abaqus非线性分析(500万网格,切削力耦合)求解时间缩短至24小时内;支持镜像铣双通道整机刚柔耦合动力学仿真。
相关机型 UltraLAB EX660
方案D:数控系统算法开发与实时仿真验证平台(控制算法实验室)
定位:插补算法开发、伺服参数优化、超声闭环控制验证
| 组件 | 配置规格 | 选型逻辑 |
|---|---|---|
| CPU | Intel Core i9-14900K (24C/32T, 3.2-6.0GHz) | 极致单核频率,Simulink实时仿真步长可压至1μs级 |
| 内存 | 128GB DDR5-5600 | MATLAB/Simulink大型模型+ dSPACE实时内存需求 |
| 存储 | 2TB NVMe SSD + 4TB SSD | 算法版本管理与仿真数据集 |
| GPU | NVIDIA RTX 4000 Ada 20GB | Simulink 3D动画可视化、虚拟机床渲染 |
| 专用设备 | dSPACE DS1106 / Speedgoat实时仿真机 | 硬件在环(HIL)验证数控算法 |
| FPGA开发板 | Xilinx Zynq UltraScale+ MPSoC | 插补算法IP核原型验证 |
相关机型 UltraLAB A330
五、选型总结:航空航天精密加工的"算力铁三角"
拓璞数控打破垄断的历程证明:高端工业母机的竞争,表面是机械精度之争,底层是算法与算力之争。面向五轴镜像铣、超声闭环控制、在机逆向工程三大技术高地,图形工作站的选型需遵循:
-
内存优先法则:点云处理与FEA仿真对内存容量无上限需求,128GB起步,512GB标配,1TB不嫌多
-
显存决定可视化天花板:亿级点云与千万级网格的后处理,32GB显存是门槛,96GB显存是甜点
-
单核与多核的精准配比:CAM编程重单核(4.0GHz+),点云/FEA重多核(64核+),需按团队分工配置不同机型
当王宇晗教授把精度做到极致,把装备做到可靠,支撑这一切的算力底座,同样不能成为短板。
关于UltraLAB UltraLAB(西安坤隆计算机科技有限公司旗下品牌)专注高端科研图形工作站与服务器定制,为航空航天、精密制造、工业母机研发领域提供从桌面工作站到机架式仿真服务器的全栈硬件方案。如需针对五轴加工、镜像铣、超声闭环控制等场景的定制化算力咨询,欢迎联系技术团队。
UltraLAB图形工作站供货商:
西安坤隆计算机科技有限公司
国内知名高端定制图形工作站厂家
业务电话:400-705-6800
咨询微信号:100369800


